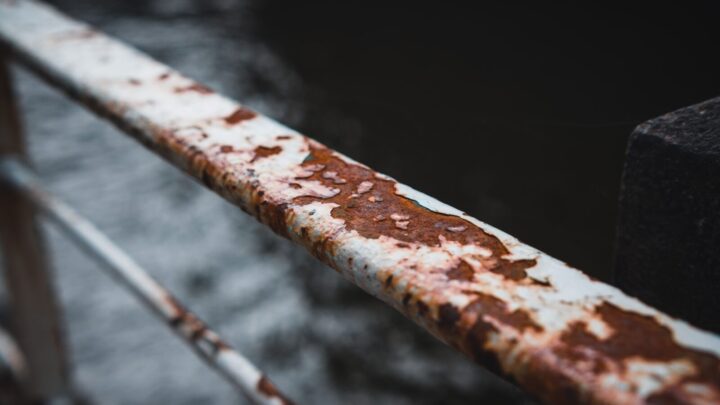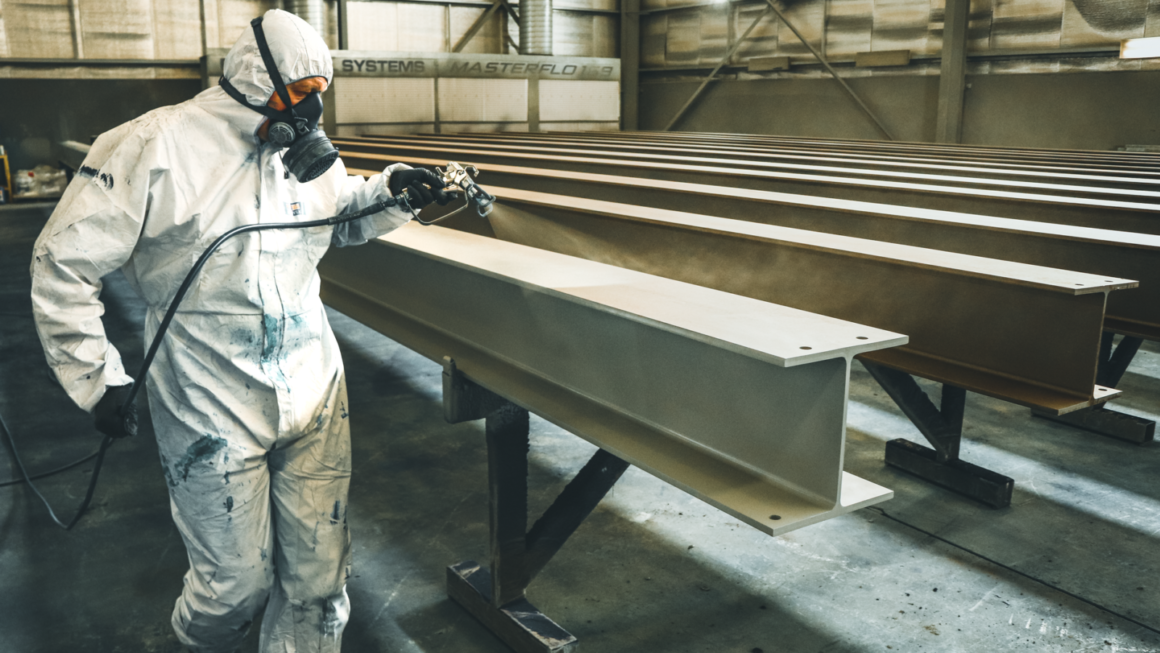
Sa 2,5 is een veelgebruikte aanduiding voor de reinheid van staal na stralen. De term komt voor in specificaties voor staalconstructies, tanks, leidingen en andere onderdelen die daarna worden gecoat.
De notatie zegt iets over hoeveel roest, walshuid, oude coating en andere zichtbare verontreiniging na het stralen nog aanwezig mag zijn. Ze zegt niet rechtstreeks iets over de uiteindelijke ruwheid of coatingkwaliteit.
Waar komt Sa 2,5 vandaan?
De aanduiding wordt gebruikt binnen de internationale systematiek voor visuele beoordeling van staaloppervlakken vóór het aanbrengen van coatings.
De letters en cijfers beschrijven een reinigingsmethode en reinheidsgraad.
Wat betekent Sa?
Sa verwijst naar straalreiniging. Het oppervlak wordt met straalmiddel behandeld om roest, walshuid, oude coating en verontreiniging te verwijderen.
Andere methoden hebben andere aanduidingen.
Wat betekent 2,5?
Sa 2,5 wordt vaak omschreven als zeer grondige straalreiniging. Zichtbare olie, vet en vuil moeten zijn verwijderd, evenals vrijwel alle walshuid, roest en eerdere coatings.
Eventuele resterende sporen mogen slechts als lichte verkleuring of schaduw zichtbaar zijn.
Waarom wordt Sa 2,5 zo vaak voorgeschreven?
Veel hoogwaardige coatingsystemen hebben een zeer schoon staaloppervlak nodig om goed te hechten en langdurig te beschermen.
Sa 2,5 is daarom een veelgebruikt uitgangspunt voor industriële corrosiebescherming.
Is Sa 2,5 hetzelfde als blank staal?
Nee. Een nog strengere reinheidsgraad bestaat ook. Sa 2,5 is zeer schoon, maar niet per definitie volledig vrij van iedere verkleuring.
Het is dus belangrijk om de normdefinitie te volgen in plaats van alleen op de term ‘blank staal’ te vertrouwen.
Reinheid is niet hetzelfde als ruwheid
Dit onderscheid is essentieel. Sa 2,5 beschrijft visuele reinheid. De ruwheid of het ankerprofiel wordt apart beoordeeld.
Een coating kan een bepaalde oppervlakteprofielhoogte nodig hebben om goed te hechten.
Waar hangt het profiel van af?
De uiteindelijke ruwheid wordt beïnvloed door:
- type straalmiddel;
- korrelgrootte;
- hardheid;
- straaldruk;
- straalhoek;
- oorspronkelijke oppervlak.
Waarom is oppervlaktevoorbehandeling zo belangrijk?
Een hoogwaardige coating kan vroegtijdig falen wanneer het staal onvoldoende schoon of verkeerd voorbehandeld is.
Problemen zijn bijvoorbeeld slechte hechting, blaasvorming of voortijdige roestdoorbraak.
Lees ook poedercoaten of natlakken voor verschillen tussen coatingsystemen.
Controle vóór het stralen
Olie en vet moeten vaak eerst worden verwijderd. Stralen alleen kan olie over het oppervlak verspreiden in plaats van effectief verwijderen.
Een goede procedure begint daarom met controle en ontvetting waar nodig.
Controle na het stralen
Na het stralen wordt beoordeeld of de vereiste reinheid is bereikt. Ook stof, zouten en oppervlakteprofiel kunnen relevant zijn voor de gekozen coating.
Breng een coating bij voorkeur binnen de toegestane tijd aan voordat vliegroest ontstaat.
Vliegroest
Vers gestraald staal is zeer reactief. Bij voldoende luchtvochtigheid kan snel een dunne roestfilm ontstaan.
Daarom moeten stralen en coaten goed op elkaar worden afgestemd.
Sa 2,5 en corrosieklasse
De gewenste voorbehandeling hangt samen met het volledige coatingsysteem en de omgeving.
In zwaardere corrosieklassen worden doorgaans hogere eisen aan systeemopbouw en uitvoering gesteld.
Inspectie van coatingwerk
Alleen een correcte reinheidsgraad is niet genoeg. Na applicatie moeten ook laagdikte en eventuele defecten worden gecontroleerd.
Lees daarom ook hoe je laagdikte van een coating meet.
Sa 2,5 is een startvoorwaarde, geen eindresultaat
De kwaliteit van corrosiebescherming ontstaat uit de combinatie van voorbehandeling, juiste coating, correcte laagdikte, goede applicatie en passende inspectie.
Sa 2,5 is daarin een belangrijk technisch uitgangspunt, maar nooit het volledige verhaal.
Vergelijking met lagere reinheidsgraden
Lagere reinheidsgraden laten meer zichtbare resten van roest, walshuid of oude coating toe. Dat kan passend zijn voor minder veeleisende onderhoudssystemen, maar niet voor iedere hoogwaardige industriële coating.
De voorgeschreven graad moet daarom altijd worden gekoppeld aan het gekozen coatingsysteem.
Omgevingscondities tijdens stralen en coaten
Temperatuur, relatieve luchtvochtigheid en dauwpunt beïnvloeden hoe snel vers gestraald staal kan corroderen en of een coating veilig kan worden aangebracht.
Professionele uitvoering betekent dus ook het meten van klimaatcondities en niet alleen visueel naar het staal kijken.
Stof na het stralen
Na stralen kan fijn stof op het oppervlak achterblijven. Dat stof kan de hechting van een coating verminderen. Daarom wordt het oppervlak vóór coating vaak zorgvuldig gereinigd en waar nodig op stof beoordeeld.
Een oppervlak kan visueel Sa 2,5 zijn en toch nog te veel los stof bevatten voor directe applicatie.
Oplosbare zouten
Ook zouten zijn niet altijd zichtbaar. Vooral in maritieme omgevingen of op eerder blootgesteld staal kunnen chloriden op het oppervlak achterblijven.
Wanneer een projectspecificatie dat vereist, kunnen oppervlaktezouten worden gemeten. Te hoge zoutbelasting onder een coating kan later blaarvorming of onderfilmcorrosie veroorzaken.
Leg keuzes en controles vast
Bij technische corrosievraagstukken is goede documentatie belangrijk. Noteer gebruikte materialen, omgevingscondities, toegepaste behandelingen en inspectieresultaten. Daarmee wordt later duidelijk waarom een bepaalde keuze is gemaakt en of de oorspronkelijke uitgangspunten nog gelden.
Een vaste werkwijze helpt bovendien om verschillende projecten en inspectiemomenten beter met elkaar te vergelijken. Zo wordt corrosiebeheersing minder afhankelijk van losse waarnemingen en meer een herhaalbaar technisch proces.